Minería: mantenimiento que se anticipa a la falla y sincroniza toda la mina
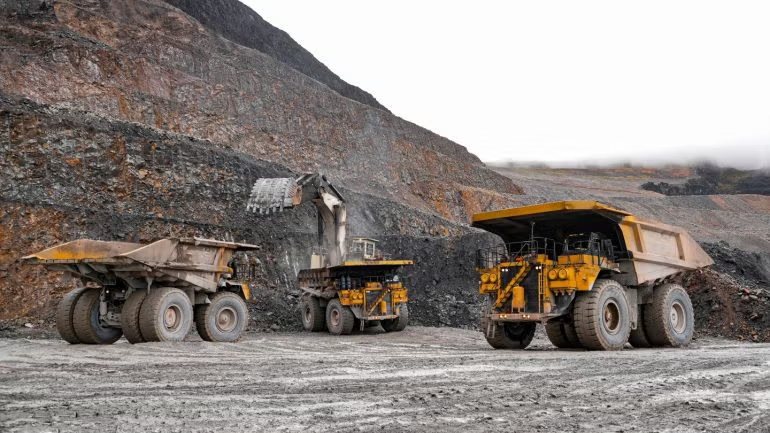
Una mina puede intervenir cada equipo crítico en el momento preciso, con el repuesto, el técnico y la bahía listos. La mayoría todavía espera a que la falla decida por ella.
Un camión de acarreo se detiene a media subida con 220 toneladas encima. Nadie sabe por qué: cada sensor, por separado, estaba dentro de rango. La temperatura subía apenas, la presión bajaba apenas, el consumo crecía apenas. Ninguna variable cruzó su umbral; juntas venían anunciando la falla desde hace semanas, pero nadie las estaba cruzando. Lo que sigue es conocido:
- El repuesto no está en el almacén: llega en cuatro días.
- El mecánico especialista está en el turno de la tarde.
- No hay bahía disponible: todas están ocupadas con mantenimientos preventivos programados por calendario.
- Producción pierde el camión sin saber cuándo vuelve.
Nadie hizo nada mal. Cada área trabajó bien con la información que tenía. El problema es que nadie estaba cruzando esa información.
El problema
Los datos existen. Lo que falta es verlos juntos.
Temperatura, presión, vibración, análisis de aceite, horas de operación, órdenes de trabajo, inventario, turnos y plan minero: casi todo ya se mide. Pero vive en sensores, en el sistema de despacho, en el CMMS, en el ERP, en el laboratorio y, a veces, en papel o en la voz del operador.
El resultado es que cada área decide sobre su parte de la verdad.
Cada área ve una parte
Donde no hay sensores, como en equipos sin instrumentar o registros manuales, la operación queda ciega.
El cambio de filosofía
Del calendario a la condición
El programa por horómetro interviene cada 250 o 500 horas sin conocer el estado real del equipo. Eso produce dos errores a la vez: se interviene demasiado pronto un componente sano y demasiado tarde uno que se degrada más rápido de lo previsto.
Condición de un componente vs. intervenciones por horómetro
Curva ilustrativa. Con mantenimiento por condición, la intervención se programa cuando la señal cruza el umbral, con días de anticipación a la falla.
La falla no debería decidir cuándo se detiene un equipo. Debería decidirlo la mina.
La solución
Un sistema nervioso central para la mina
BzzzBX se conecta a lo que la mina ya tiene y sigue una lógica simple: recibe cada señal una sola vez, la razona con contexto de negocio y responde en segundos. Donde la señal no existe, la genera: Eyesite cubre los puntos ciegos de campo y Signal Maker convierte inspecciones, reportes de voz y registros manuales en datos.
Recibir, razonar, responder
- Planta: OPC-UA, MQTT, Modbus
- Telemetría y despacho
- CMMS y órdenes de trabajo
- ERP: inventario y compras
- Laboratorio de aceite
- Eyesite y Signal Maker
- Recibecada señal, una sola vez
- Razonaactivo, componente, proceso e impacto
- Respondealertas, flujos y memoria auditable
- Alertas priorizadas
- Órdenes al CMMS
- Machina: condición
- Metamap: vista de la mina
- Historial auditable
BzzzBX no reemplaza el CMMS ni el ERP: se conecta a ellos, les da contexto y dispara los flujos de trabajo.
Modelos estadísticos y predictivos sobre todas las variables a la vez. Una variable aislada rara vez cruza su umbral a tiempo. BzzzBX aplica modelos estadísticos y predictivos que analizan en conjunto temperatura, presión, vibración, aceite, combustible, carga y horas de operación, aprenden el comportamiento normal de cada equipo y detectan patrones anómalos aunque ninguna señal, por separado, parezca fuera de rango. Así se conoce la condición real del equipo y la mina se anticipa a la falla.
Análisis multivariable: lo que cada sensor no ve por separado
Curva ilustrativa. Cada variable se mantiene dentro de su rango, pero el modelo detecta que su comportamiento conjunto se aleja del normal semanas antes de la falla.
Con esas señales, el modelo de deterioro correlaciona temperatura, presión, vibración, aceite, carga y horas de operación para estimar la condición de cada componente, su riesgo y su ventana de intervención. El calendario rígido se convierte en un calendario dinámico, que el equipo opera desde Machina:
Machina · condición de activos críticos
Sigue produciendo esta semana
Programada con repuesto y bahía
Sin cambios
Valores ilustrativos.
Toda la operación
Cuando mantenimiento decide, toda la mina se entera
El valor mayor no está en predecir la falla, sino en lo que pasa después. Como todas las señales llegan al mismo núcleo, cada área ve la misma intervención al mismo tiempo, con días de anticipación:
Una intervención, cuatro áreas sincronizadas
- AbastecimientoKit de motor reservado; el componente en tránsito llega el miércoles.
- PersonasDos mecánicos especialistas asignados al turno A.
- TallerBahía 3 y puente grúa reservados.
- ProducciónPlan del turno ajustado: −1 camión, tonelaje redistribuido.
La orden llega al CMMS que la mina ya usa, con todo el contexto.
En el taller, una línea de tiempo por orden de trabajo compara lo planificado con lo real en cada etapa. Si algo se desvía, la desviación y su causa se ven mientras ocurren, no en el reporte de fin de mes.
Orden de trabajo · planificado vs. real
La demora en repuestos se detecta en la etapa en que ocurre, y el cuello de botella queda registrado para la próxima intervención.
Causa y efecto
El mismo desgaste, dos finales distintos
Un mismo desgaste puede terminar en una detención no programada o en una intervención corta y planificada. La diferencia es si la mina lo ve a tiempo y si todas las áreas actúan sobre la misma señal.
- Desgaste no visto
- Falla en operación
- Detención no programada
- Repuesto y técnicos no listos
- Toneladas y margen perdidos
- Señal temprana
- Ventana óptima
- Repuesto, técnicos y bahía listos
- Intervención corta y programada
- Toneladas y margen protegidos
Y el efecto no se queda en mantenimiento: un aumento de ausentismo en técnicos alarga el tiempo en taller, un repuesto que llega tarde deja un camión fuera de servicio, y ambos reducen toneladas movidas, alimentación a planta y cumplimiento del plan minero. BzzzBX hace visible esa cadena mientras ocurre.
El caso de negocio
Tres frentes de retorno
El retorno se mide con Bo11y y se valida con los datos de cada mina durante el levantamiento.
Menos gasto de mantenimiento
- Menos servicios innecesarios por horómetro
- Menos fallas catastróficas
- Menos horas extra y repuestos de urgencia
- Una sola integración para toda la mina
Costo por hora operada · MTBF · costo por componente
Más toneladas
- Más disponibilidad física de flota y planta
- Menos detenciones no programadas
- Menos tiempo en taller
Disponibilidad física · MTTR · toneladas movidas
Menos incidentes
- Desviaciones detectadas en segundos
- Menos fallas en operación
- Trazabilidad lista para auditoría
Incidentes por falla · eventos críticos a tiempo
Responde tres preguntas sobre tu flota. Tomando como referencia los resultados de nuestros casos de éxito, con Bo11y estimamos +3 % de disponibilidad y −6 % en costo de mantenimiento:
Tu flota con Bo11y
Disponibilidad85 % → 85.7 %
Costo de mantenimiento−6 %
(disponibilidad × 1.03 − disponibilidad) × 8,760 h × camiones × tonelaje × US$ 72 por tonelada
Supuestos: Bo11y eleva la disponibilidad actual un 3 %, cada tonelada adicional procesada aporta US$ 72 y el costo de mantenimiento es de US$ 1.2 M por camión al año. El ahorro en mantenimiento se muestra aparte y no se suma a la utilidad. Cifras referenciales; el caso real se calcula con los datos de cada operación en el levantamiento.
Qué entrega Boss
Tres capas sobre lo que la mina ya tiene
La solución conecta mina, planta y personas en un solo sistema vivo, y se instala en la nube o en el centro de datos de la mina, bajo sus políticas de seguridad.
El mantenimiento es la puerta de entrada, no el límite. Sobre el mismo núcleo, la mina puede extender la observabilidad a combustible, energía, seguridad, cadena de suministro y costos sin una nueva integración.
Cómo empezar
Primero, medir dónde está el valor
Empezamos con un levantamiento corto, con los datos de la propia operación:
- Fuentes y activos críticos. Qué señales ya existen, dónde falta instrumentación o conectividad.
- Línea base. Disponibilidad, MTBF, MTTR y costo de mantenimiento actuales.
- Caso Bo11y. Cuantificamos el retorno de cada frente y definimos la implementación.
Caso de negocio construido sobre escenarios típicos de operaciones mineras. Los valores son ilustrativos y se reemplazan por los de cada operación en el levantamiento.